Onde falha o equipamento de catálogo
Transporte pneumático, classificação, moagem e leito fluidizado para materiais abrasivos, pegajosos e pulverulentos. Projetamos, fabricamos e colocamos em operação, no modelo turnkey.
- sistema turnkey de barrilha
- 1.200t/dia
- linha de barrilha, dos vagões à produção
- ~300m
- limite inferior de classificação
- 5µm
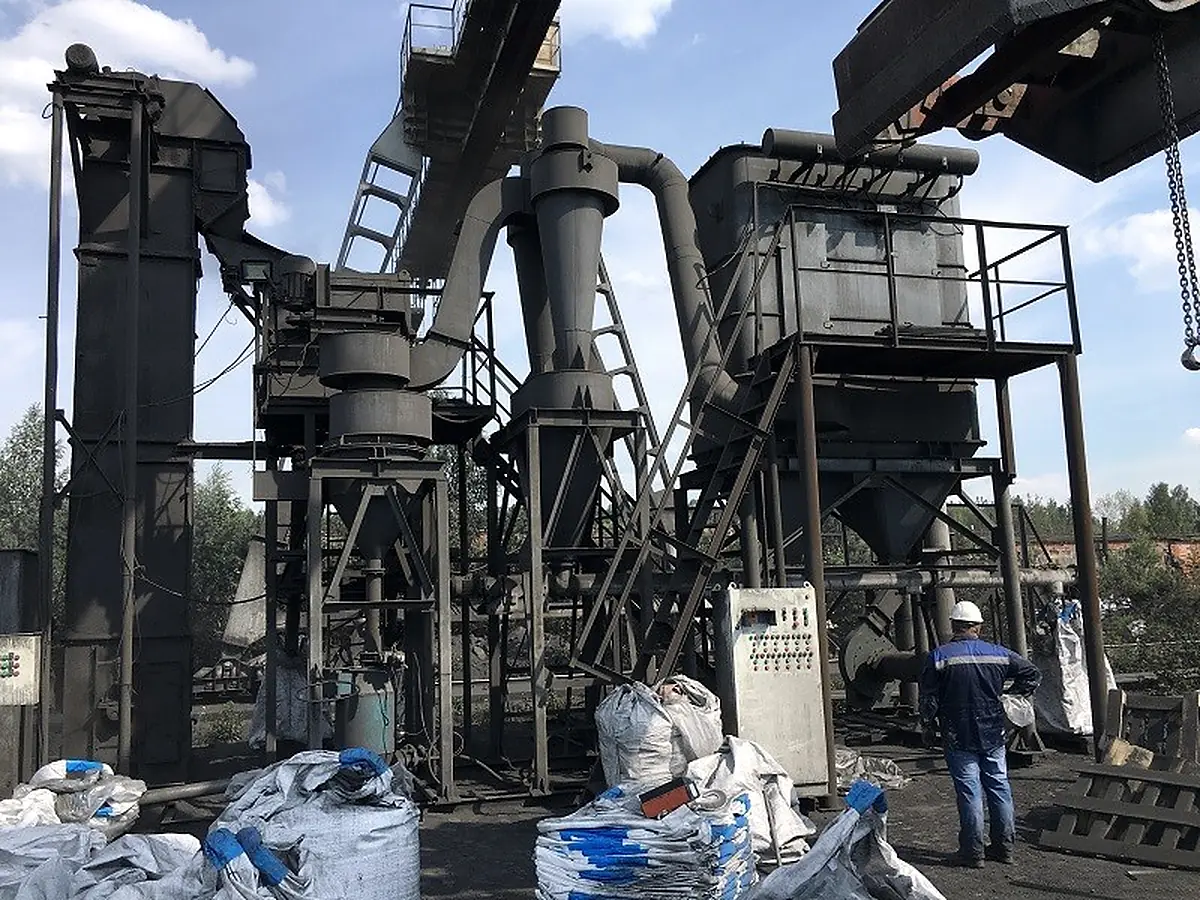
Unidade de moagem e classificação na planta do cliente
Trabalhamos onde o material gruda, desgasta a tubulação, levanta pó ou empedra.
| Setor | Onde falha | O que instalamos | Em números |
|---|---|---|---|
| Química | Pós abrasivos e agressivos: óxido de cromo, alumina. Pós que geram poeira: barrilha. | Bombas pneumáticas com interior projetado para o material. | 1.200t/diasistema turnkey de barrilha |
| Mineração | As roscas viram gargalo quando a carga aumenta. | Transporte pneumático para o enchimento de mina, no lugar das roscas e sem ampliar a área. | 47→70+m³/hvazão de enchimento |
| Fertilizantes | O produto empedra e os grânulos quebram no transporte. | Granulação, resfriamento em leito fluidizado, secagem, transporte em baixa velocidade. | 12,5t/hresfriador de leito fluidizado |
| Metalurgia e resíduos | Escória e pó vão para o descarte. | Classificação a ar de 5 µm a 5 mm: a escória se torna abrasivo comercializável. | 83%rendimento de produto grosso da escória |
| Cimento e cal | Roscas e transportadores se desgastam e levantam pó na alimentação dos silos. | Transporte pneumático de baixa velocidade: linha fechada com filtros de mangas, bomba projetada para o seu material. |
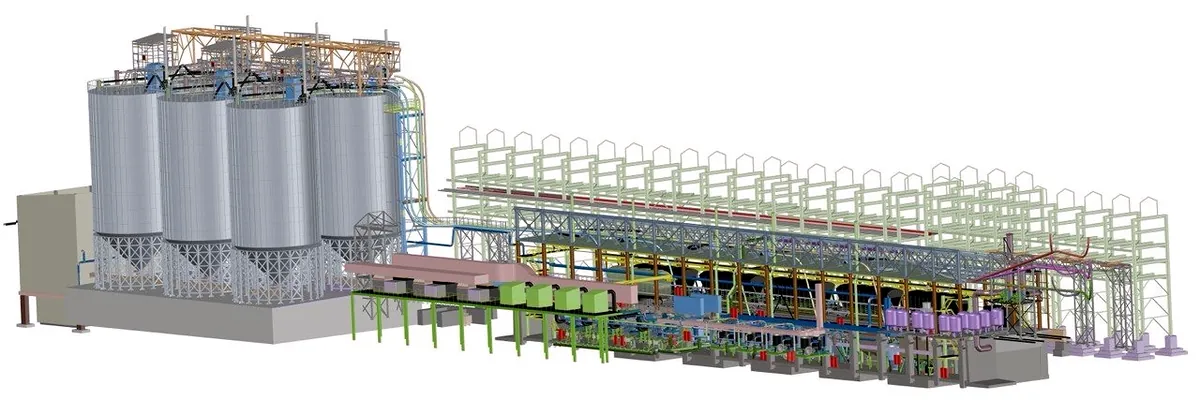
Barrilha, 1.200 t por dia: dos vagões à produção por 300 m de tubulação
Barrilha (carbonato de sódio)
- ~300mdistância total
- 42melevação
- 4barpressão do ar
- 1.200t/diacapacidade
- Desafio
- Uma indústria química recebe barrilha em vagões hopper, 1.200 t por dia. É preciso descarregar em 8 postos, elevar 42 m e levar o material à armazenagem e à produção da planta em operação, sem geração de pó e sem perda de produto.
- O que fizemos
- Tecnologia, projeto, equipamentos e comissionamento. Dois estágios: vagões → armazenagem, armazenagem → produção. A bomba e a descarga vibratória dos vagões são de desenvolvimento próprio; a bomba foi projetada para barrilha. Filtros de mangas em todas as áreas.
- Resultado
- O sistema foi colocado em operação em uma planta em funcionamento: 60-80 t/h por bomba, linha fechada, filtros de mangas em todas as áreas. Uma solução do mesmo tipo funciona em outra área da mesma planta.
Os números do case são da barrilha. No seu material, quem mostra os números é o teste.
Composição do sistema
| Unidade | Especificação |
|---|---|
| Bombas de descarga dos vagões | 8 un., 7 m³, 60-80 t/h, DN250, linha de 150-200 m |
| Bombas de alimentação da produção | 2 m³, 15-30 t/h, DN250, linha de 50-150 m |
| Silos de armazenagem | 2.500 m³ |
| Silos de alimentação da produção | 200 m³ |
| Filtros de mangas | 50 m², 5.400 m³/h |
| Estações de compressores | 90 Nm³/min, 0,7 MPa |
Cliente: uma grande indústria química que consome barrilha.
Cases
Números de plantas industriais da nossa equipe de engenharia, que trabalha junta desde 2017. Não divulgamos nomes de clientes; detalhes em uma conversa.
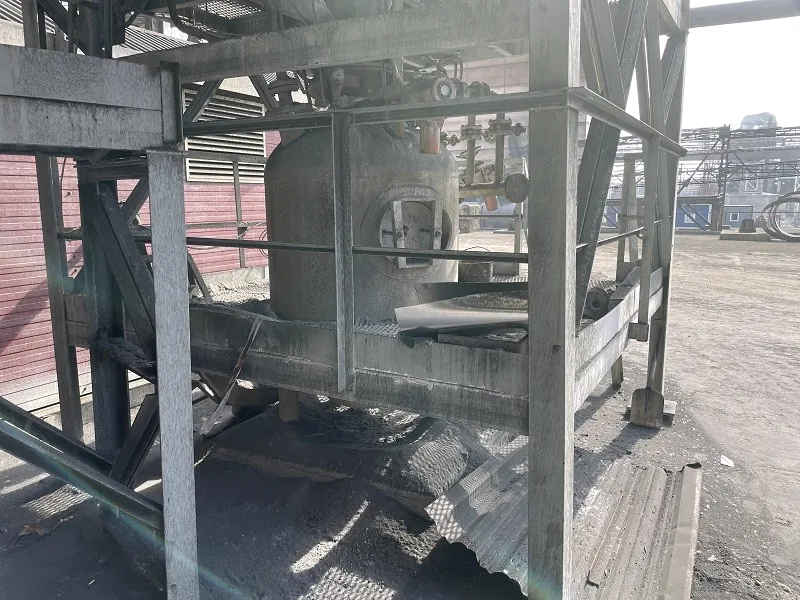
Mina: vazão de enchimento 49% maior sem ampliar a área
As roscas eram o gargalo. Foram substituídas por transporte pneumático de baixa velocidade.
- vazão de enchimento
- 47→70+m³/h
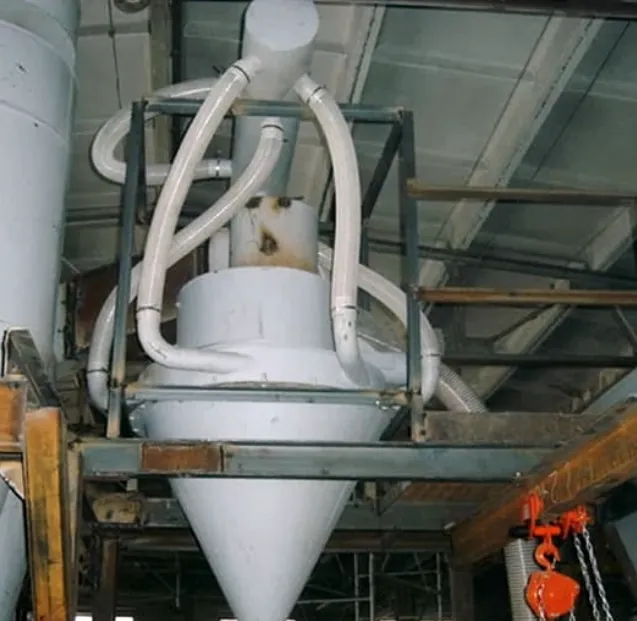
Escória virou produto: pó abrasivo em vez de descarte
Classificador a ar de 50 t/h que transforma escória em pó abrasivo. Resultados publicados em artigo científico.
- classificador
- 50t/h
- rendimento de produto grosso
- 83%
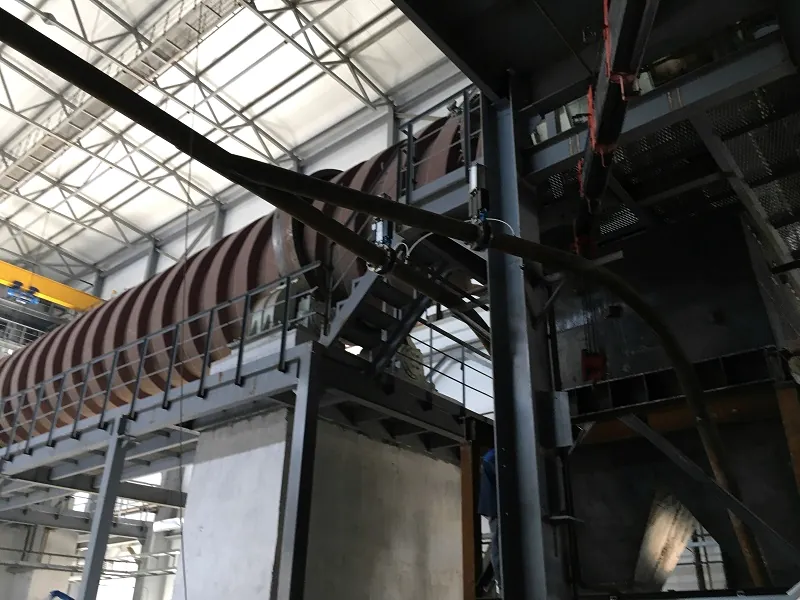
Fertilizantes de enxofre: linha do enxofre líquido aos grânulos secos
Granulador de enxofre líquido, resfriador de leito fluidizado, secadores rotativos, filtro de mangas aquecido. Ásia Central.
- filtro de mangas
- 600m²
Como trabalhamos
Primeiro os números do seu material, depois a proposta comercial.
Análise do problema
30 minutos por vídeo com um engenheiro: material, capacidade, o que falha hoje.
- Entrega
- critérios de sucesso do teste, por escrito
Teste da amostra
Testamos a amostra em uma instalação de laboratório; a quantidade é combinada antes. Assinamos NDA antes do envio da amostra.
- Entrega
- relatório com os números combinados
Proposta e projeto
Proposta com base nos números do teste. Após o contrato: tecnologia, cálculo da linha, documentação.
- Entrega
- projeto integrado à planta em operação
Fabricação
Bombas, classificadores e filtros de projeto próprio.
- Entrega
- equipamento dimensionado para o seu material
Montagem e partida
Supervisão de montagem, comissionamento, treinamento da equipe.
- Entrega
- sistema operando na capacidade de projeto
Fabricação e engenharia
Os engenheiros projetam e testam, os equipamentos são produzidos na fábrica escolhida para cada projeto, o representante no Brasil acompanha o projeto em campo.
- Projeto próprio
- Bombas de câmara pneumática, classificadores a ar, moinhos a jato.
- Fabricação sob medida
- Escolhemos a fábrica conforme o projeto e as exigências do cliente.
- Testes
- Instalações de laboratório de transporte pneumático e classificação. Testamos as amostras com o grupo de pesquisa de uma universidade: nosso modelo de cálculo do classificador foi confirmado em um equipamento industrial de 50 t/h.
- faixa de classificação
- 5 µm - 5 mm
- por bomba, com barrilha
- 60-80 t/h
- consumo de ar
- 40-80 Nm³/t
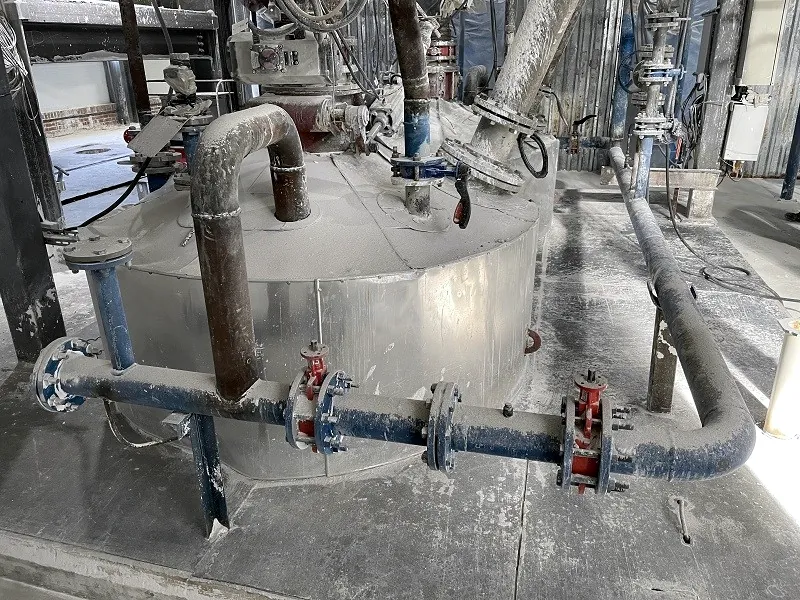
Bomba de câmara pneumática com tubulação, na planta 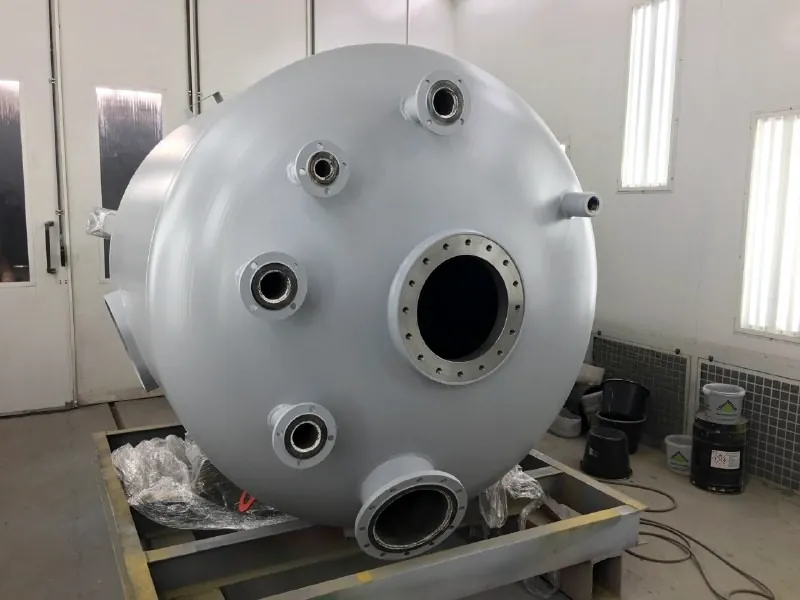
Vaso com flanges na cabine de pintura 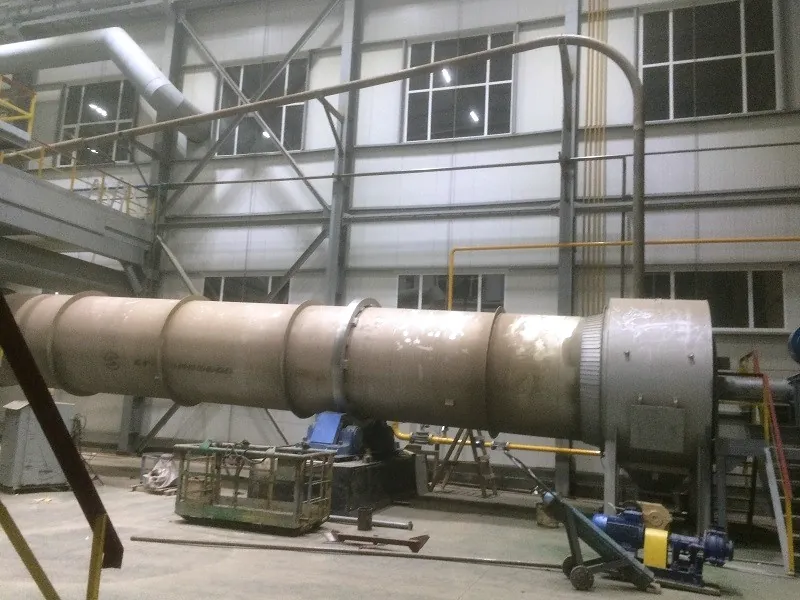
Tambor rotativo na oficina 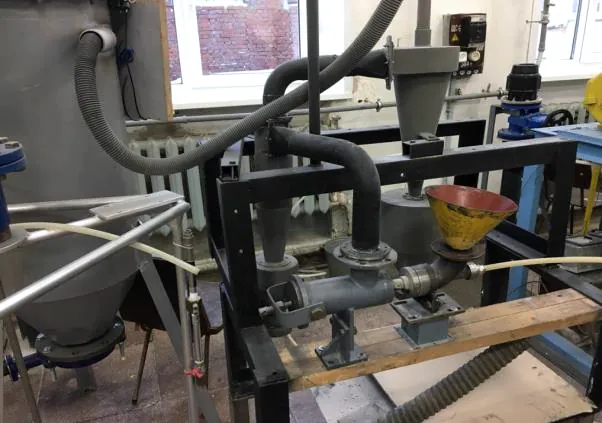
Bancada de laboratório de transporte pneumático para teste de amostras
Vamos falar sobre o seu processo
Escreva no WhatsApp ou preencha o formulário. Estudamos a sua aplicação e propomos um horário para a conversa.
Respondemos em até um dia útil, no horário de Brasília.
Para a conversa, tenha em mãos
- nome do material e ficha técnica, se houver
- capacidade da linha, t/h
- fotos do ponto com problema